
أخبار
قائمة الفئات
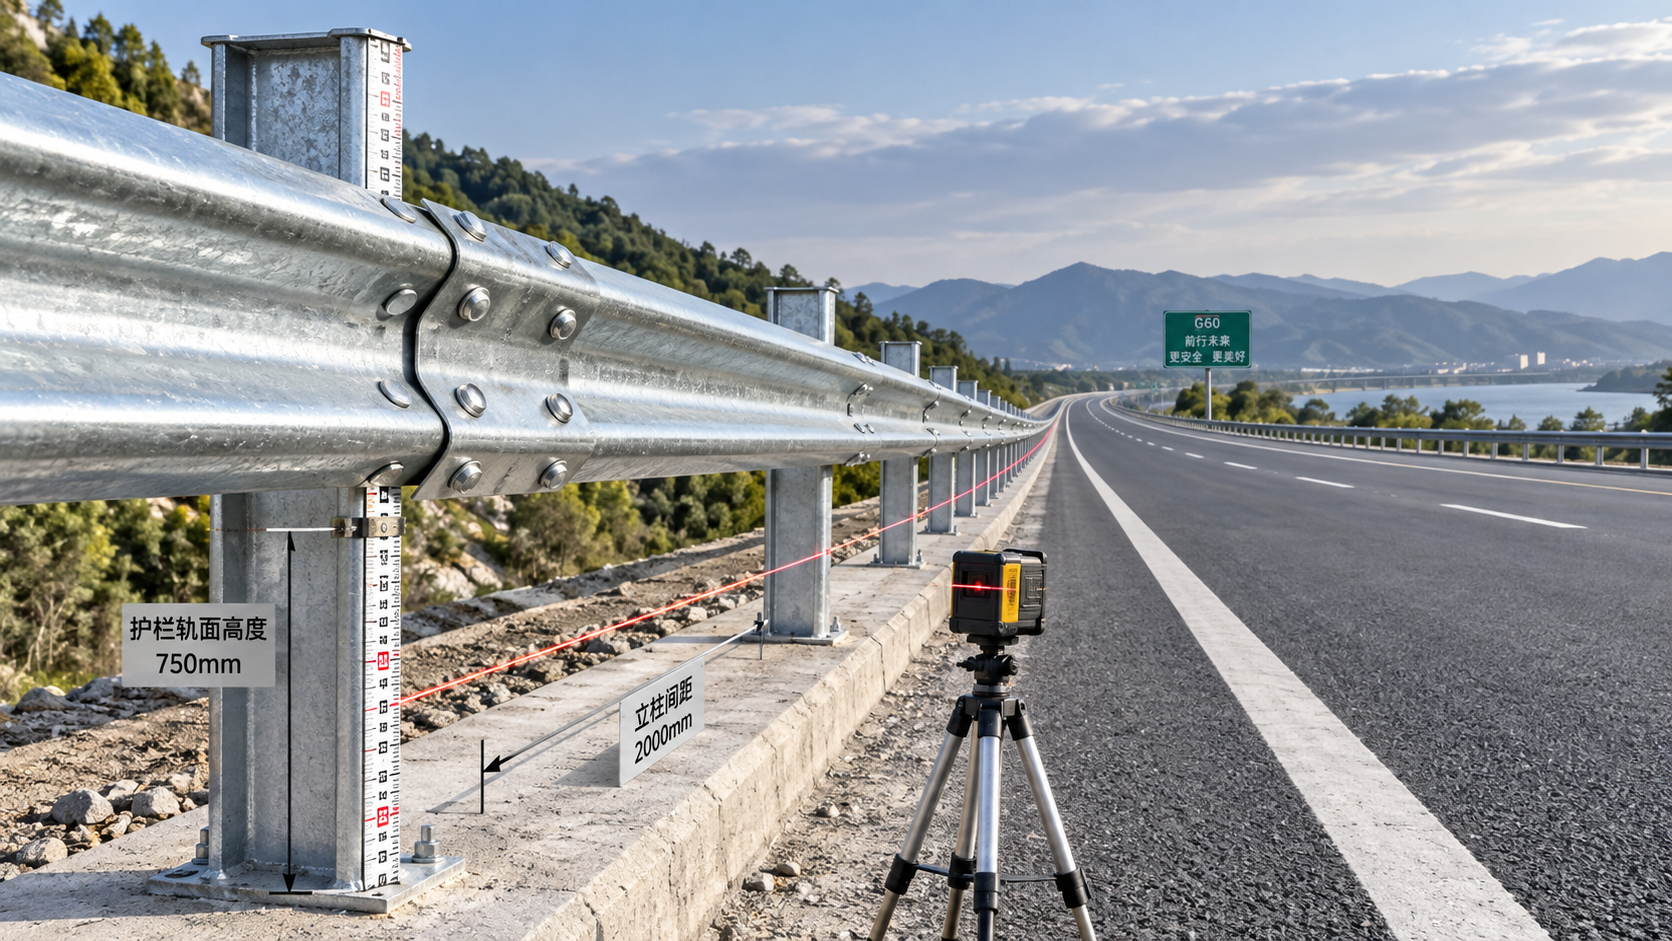
كيفية التحقق من سُمك الطلاء على عمود Z مجلفن
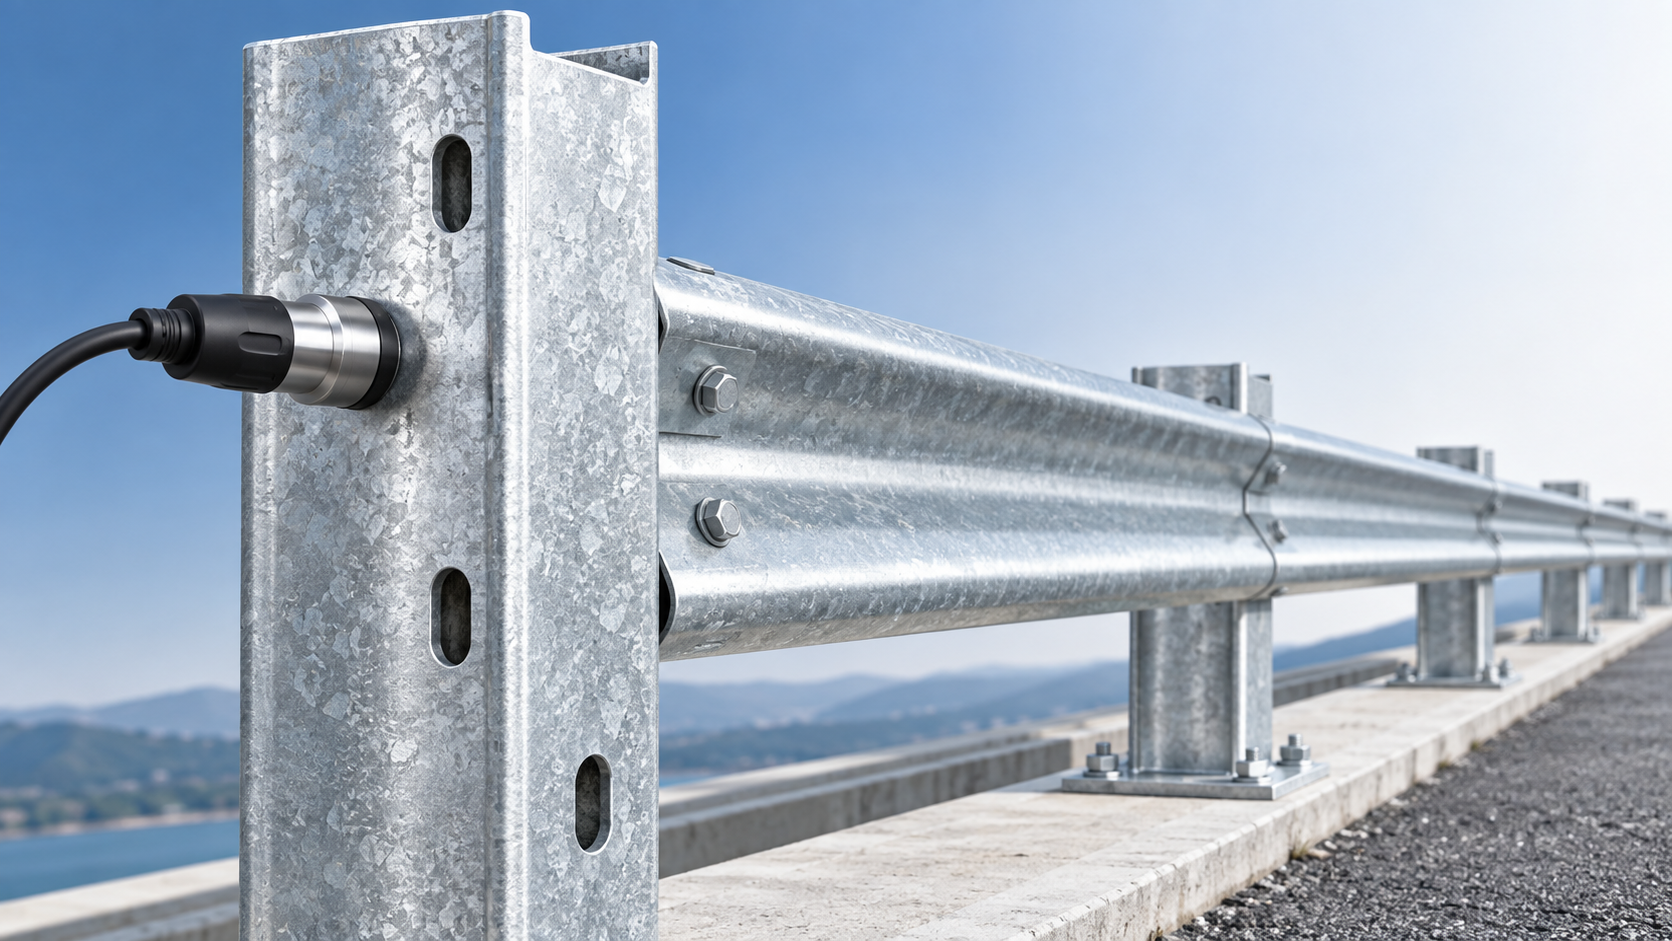
بالنسبة لأنظمة حواجز الطرق الجانبية، لا يُعد عمود Z مجرد مكوّن داعم. فهو ينقل الحمل من العارضة إلى الأرض، ويظل معرضًا للرطوبة وملوثات الطرق لسنوات، كما يصعب استبداله بعد تركيب خط الحاجز. لذلك، يُعد طلاء الزنك جزءًا من قرار السلامة والمتانة، وليس مجرد تشطيب بصري.
يساعد التحقق من سُمك الطلاء على عمود Z مجلفن فرق الجودة على تأكيد ما إذا كانت الطبقة الواقية متصلة بدرجة كافية وما إذا كان المنتج يفي بمتطلبات الطلاء الواردة في أمر الشراء أو رسومات المشروع أو المعيار الحاكم أو خطة الفحص. وعادةً ما يكون النهج العملي الأكثر ملاءمة هو قياس السُمك المغناطيسي غير الإتلافي، مدعومًا بالفحص البصري وسجلات الإنتاج القابلة للتتبع.
ينبغي أن يجيب الفحص الموثوق على أكثر من سؤال واحد: هل يوجد زنك على الفولاذ؟ هل الطلاء متجانس بصورة معقولة على كامل العمود؟ هل المناطق الحرجة القريبة من الثقوب المثقوبة والانحناءات واللحامات والحواف المقطوعة محمية بشكل كافٍ؟ وهل تتوافق النتيجة المقاسة مع أساس القبول لهذا المشروع الطرقي المحدد؟
ابدأ بتأكيد ما تم تحديده
قبل أخذ القراءات، تأكد مما إذا كان عمود Z قد جرى جلفنته بالغمس الساخن بعد التصنيع أو أنه مصنوع من شريط فولاذي مجلفن مسبقًا ثم تم ثقبه أو تشكيله. هذا التمييز مهم. فالعمود المصنّع الذي يُرسل عبر حوض الجلفنة بالغمس الساخن يُقيّم عادةً وفق المواصفات المطبقة على الجلفنة الدفعاتية، بينما قد تُشترى الصفائح أو اللفائف المجلفنة باستمرار وفق تصنيف كتلة الطلاء ثم تُعالج لتشكيلها.
لا تفترض أن معيار طلاء واحد ينطبق على كل قطعة فولاذية في مجموعة حواجز الطرق. فقد تكون عوارض الحاجز وأعمدة Z والمباعدات والمسامير ومكونات النهايات والحوامل المخصصة ذات أشكال مواد مختلفة ومعايير مرجعية مختلفة. في كثير من المشاريع، تكون ملاحظات الرسومات ومواصفات العقد هي المرجع النهائي. قد تكون معايير مثل ISO 1461 وASTM A123/A123M وASTM A653/A653M وISO 2178 وASTM E376 ذات صلة حسب المنتج والسوق، لكن يجب تحديد الإصدار المطبق وقواعد القبول قبل الفحص.
وهذا مهم بشكل خاص عندما يكون العمود جزءًا من نظام حواجز مصمم لتلبية متطلبات إقليمية للطرق السريعة. فقد يُورّد نظام العارضة وفق مواصفة لحواجز الطرق، بينما تخضع أعمدة الدعم الخاصة به لأحكام منفصلة تتعلق بالرسومات أو الفولاذ أو الجلفنة أو الشراء.
استخدم جهاز قياس سُمك الطلاء بالحث المغناطيسي
بالنسبة للزنك فوق الفولاذ، يُعد جهاز الحث المغناطيسي أداة القياس الميدانية المعتادة. فالزنك غير مغناطيسي، في حين أن الركيزة الفولاذية مغناطيسية، مما يسمح للجهاز بتقدير المسافة من طرف المسبار إلى الفولاذ الموجود أسفل الطلاء. تعرض الأجهزة الحديثة عادةً النتيجة بالميكرومتر أو الميل. استخدم وحدة واحدة باستمرار في جميع سجلات الفحص؛ إذ إن خلط الوحدات طريقة بسيطة لخلق أخطاء يمكن تجنبها في التقارير.
يجب أن يكون الجهاز مناسبًا لقياس الطلاءات غير المغناطيسية على الركائز الحديدية. ولا يُعد جهاز التيار الدوامي المخصص للطلاءات غير الموصلة على المعادن غير الحديدية الجهاز الأساسي المناسب لهذه المهمة. قد يبدو أن الجهاز يعطي قراءة على ركيزة غير مناسبة، لكن ذلك لا يجعل النتيجة صالحة.
المعايرة جزء من القياس
تحقق من الجهاز قبل كل وردية فحص، وبعد تغيير البطارية، وبعد تغير كبير في درجة الحرارة، وكلما بدت النتائج غير متسقة. اتبع إجراء المعايرة الخاص بالشركة المصنعة للجهاز. ويشمل ذلك عادةً ضبط الصفر على لوحة مرجعية من الفولاذ غير المطلي والتحقق من الأداء باستخدام رقائق سُمك معتمدة أو قابلة للتتبع.
ينبغي أن يكون الفولاذ المرجعي مشابهًا بشكل معقول لركيزة العمود من حيث الخصائص المغناطيسية والسُمك وحالة السطح. فقد تؤثر عينة رقيقة أو سطح مرجعي شديد الخشونة في الاستجابة. وإذا كان للعمود سطح مجلفن بالغمس الساخن خشن بوضوح، فاستخدم وظيفة حساب المتوسط في الجهاز عند توفرها، وتجنب تفسير قراءة واحدة على أنها سُمك طلاء المكوّن بأكمله.
مواضع القياس على عمود Z
يمثل الشكل الهندسي لعمود Z التحدي الرئيسي للفحص. إذ إن أجنحته وجسمه وطياته وثقوبه المثقوبة ومناطق الانتقال فيه لا تستقبل الزنك أو تحتفظ به بالطريقة نفسها تمامًا. وتغطي خطة أخذ العينات السليمة مناطق ممثلة بدلًا من التركيز على الوجه الأعرض والأسهل فقط.
لكل عمود مختار، خذ قراءات من المناطق المسطحة المتاحة في كل من الجناحين والجسم. وزّع نقاط القياس على طول العمود بدلًا من القياس بالقرب من أحد الطرفين فقط. أبقِ المسبار بعيدًا عن الحواف والانحناءات الحادة وحواف الثقوب والنتوءات واللحامات والملصقات والتراكمات الثقيلة وعلامات المناولة الواضحة، ما لم تكن هذه المواضع قيد التحقيق تحديدًا. فقد تشوّه هذه السمات قراءات الجهاز أو تنتج قيمة موضعية لا تمثل الحالة العامة للطلاء.
وفي الوقت نفسه، لا تتجاهل التفاصيل الحرجة. بعد استكمال القراءات العامة، افحص بصريًا الثقوب المثقوبة والزوايا المشكلة والنهايات المقطوعة والملحقات الملحومة والمناطق التي ربما لامست سلاسل الرفع أو الحوامل. يكون جهاز قياس الطلاء مفيدًا على الأسطح القريبة المناسبة، لكن الفحص البصري يكون غالبًا أفضل لتحديد الفولاذ العاري أو شوائب الرماد أو التقشر أو نتوءات الزنك الحادة أو التلف الناتج بعد الجلفنة.
تسلسل عملي للقراءات
- نظّف الأوساخ المفككة والماء والزيت والمخلفات الكاشطة من منطقة القياس المقصودة دون خدش الزنك.
- ضع المسبار بشكل عمودي وثابت على جزء مسطح من السطح.
- ارفع المسبار وأعد وضعه لأخذ قراءات منفصلة؛ وتجنب تمريره منزلقًا فوق الطلاء.
- سجّل القيم الفردية أو متوسط الجهاز، إلى جانب تعريف العمود والموقع والمفتش والتاريخ والرقم التسلسلي للجهاز.
- قارن النتيجة باستخدام قاعدة المشروع المحددة للقراءات الموضعية أو متوسطات العينات أو متوسطات الدفعات أو القيم الدنيا.
ينبغي أن يأتي عدد الأعمدة والقراءات من خطة الفحص أو المواصفة المطبقة. وإذا لم تُذكر قاعدة لأخذ العينات، فضعها بالاتفاق مع المشتري أو جهة جودة المشروع قبل الإفراج. قد يكون قياس كل عمود مبررًا لدفعة صغيرة حرجة، بينما تتطلب دفعات الإنتاج الأكبر عمومًا طريقة أخذ عينات موثقة.
لا تعامل كتلة الطلاء وسُمكه على أنهما قابلان للتبادل
من المصادر الشائعة للخلاف الفرق بين كتلة الطلاء وسُمك الطلاء. غالبًا ما تُطلب اللفائف المجلفنة باستمرار وفق كتلة الطلاء لكل وحدة مساحة، بينما يقيس الجهاز اليدوي السُمك عند نقطة موضعية. ترتبط هذه القياسات ببعضها، لكنها ليست مفاهيم قبول متطابقة. يؤثر شكل السطح وتوزيع الزنك وملمس الركيزة والطبيعة ثنائية الجانب لبعض تصنيفات كتلة الطلاء في التفسير.
إذا كان عمود Z قد شُكّل بالدرفلة من مادة مجلفنة مسبقًا، فتأكد مما إذا كان العقد يتطلب التحقق من طلاء اللفائف الأصلي أو سطح العمود النهائي أو كليهما. وإذا أدى التشكيل أو الثقب أو الحفر أو اللحام إلى الإخلال بالطلاء، فقد يتناول الشرط ذي الصلة أيضًا الإصلاح أو الترميم أو الحماية بعد التصنيع. ولا ينبغي اتخاذ هذا القرار اعتمادًا على نتيجة جهاز قياس السُمك وحدها.
تحقق من القراءات المنخفضة قبل رفض الدفعة بأكملها
قد تشير القراءة المنخفضة إلى مشكلة فعلية في الجلفنة، لكنها قد تنتج أيضًا عن سوء تلامس المسبار أو جهاز غير معاير أو القرب من زاوية أو خشونة الطلاء أو إجراء القياس على موضع متضرر. أعد فحص المنطقة باستخدام جهاز معاير حديثًا، وخذ قراءات من أسطح مسطحة قريبة، وافحص ما إذا كانت طبقة الزنك غير متصلة بشكل مرئي.
إذا بقيت النتيجة موضع شك، فاعزل القطع المتأثرة وراجع سجلات الدفعة: قابلية تتبع صهرة الفولاذ أو اللفائف، ومسار التصنيع، وإعداد السطح، ودفعة الجلفنة، وسجلات الإصلاح، ووثائق الفحص النهائي. في إنتاج حواجز الطرق، تُبنى الجودة من خلال تسلسل الثقب والثني وإزالة الصدأ والسفع بالخردق عند تحديده والاختبارات غير الإتلافية عند الحاجة والجلفنة وأي طلاء أو تعبئة لاحقة. ويعد الفحص النهائي بالجهاز ذا قيمة، لكنه لا يستطيع تصحيح ضعف الإعداد أو التحكم في العملية في المراحل السابقة.
وينطبق الانضباط نفسه عندما تُورّد أعمدة Z مع أنظمة العوارض المتموجة للطرق السريعة وأقسام الطرق الخطرة. على سبيل المثال، قد يستخدم نظام حاجز Armco حماية بالجلفنة بالغمس الساخن لدعم التعرض طويل الأمد على جانب الطريق، بينما صُمم شكل العارضة لامتصاص طاقة الاصطدام وتوجيه المركبة للعودة نحو مسارها الطبيعي. ومع ذلك، ينبغي مراجعة فحص التآكل للأعمدة والعوارض وأجزاء التوصيل كحزمة منسقة، لا كفحوصات فردية غير مترابطة.
ما الذي ينبغي أن يتضمنه سجل الفحص المفيد
إن بيان القبول/الرفض وحده دليل ضعيف. يحدد السجل المفيد نوع المكوّن وإصدار الرسم ورقم الدفعة أو التشغيلة ومسار الجلفنة وطراز الجهاز ورقمه التسلسلي وحالة المعايرة ومواضع القياس والقراءات الفردية أو المتوسطة ومعيار القبول المرجعي والملاحظات البصرية والتصرف في أي مواد غير مطابقة. وتكون الصور الفوتوغرافية مفيدة عند وجود تلف أو بقع عارية أو تراكمات مفرطة أو مناطق تم إصلاحها.
بالنسبة للأعمال الفولاذية المخصصة للطرق السريعة، يتمثل النهج الأكثر فاعلية في الاتفاق على هذه التفاصيل أثناء عرض السعر ومراجعة التصميم، قبل بدء الإنتاج. يمكن للمصنعين الذين يعملون وفق خطط المشروع أو رسومات العميل دمج درجة الفولاذ المطلوبة ونمط الثقوب وأبعاد عمود Z وطريقة الجلفنة ونقاط الاختبار وحزمة الوثائق في خطة التصنيع. وهذا يقلل خطر اكتشاف أن المورد وفريق المشروع كانا يطبقان قواعد طلاء مختلفة عند الفحص النهائي.
ينبغي أن يستند الحكم النهائي إلى المعيار المحدد وحالة المنتج النهائي، وليس إلى قيمة واحدة معزولة من جهاز القياس. قِس بعناية، وخذ عينات من الأسطح الممثلة، وتحقق من الجهاز، وامنح اهتمامًا خاصًا للتفاصيل المشكلة والمصنّعة. هكذا يصبح فحص الطلاء على عمود Z مجلفن وسيلة تحكم ذات معنى لعمر الخدمة على جانب الطريق بدلًا من مجرد إجراء شكلي.
اترك ردًا
هل تحتاج إلى مزيد من التفاصيل؟
اتصل بي للحصول على تفاصيل حول إنشاء مشاريع التصميم وإدارتها وميزات المشاريع والخدمات والأسعار
استفسار
تأسست شركتنا عام 1998. وهي مؤسسة صينية رائدة تدمج بين الإنتاج والمبيعات، وملتزمة بتوفير المنتجات الفولاذية عالية الجودة للعملاء المحليين والدوليين.

خدمة عالية الجودة من الدرجة الأولى وفريق محترف لخدمات ما بعد البيع.
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.